Semiconductor Fab Construction Timeline & Cleanroom idriftsettingsveiledning
Å bygge en halvlederfabrikk er ikke bare et annet byggeprosjekt. Det er et kappløp med tiden, hvor hver uke med forsinkelser kan bety millioner i tapte inntekter. Renrommet er hjertet av anlegget, og hvordan du planlegger konstruksjonen og idriftsettelse avgjør ofte om du når din første wafer-milepæl. I denne artikkelen går vi gjennom realistiske tidslinjer og idriftsettelsestrinnene som erfarne prosjektteam er avhengige av for å holde en fab på rett spor.
Hvorfor Semiconductor Fabs krever en annen tilnærming
Halvlederproduksjon krever ISO klasse 1–5 renrom med ekstrem kontroll over partikler, luftbåren molekylær forurensning (AMC), vibrasjon, temperatur og fuktighet. I motsetning til et farmasøytisk renrom, rommer en fab også enorme, følsomme verktøy som litografiskannere som veier titusenvis av kilo og krever stabilitet på nanometernivå. Disse kravene bølger gjennom hver fase av konstruksjonen, fra betongplaten til det endelige filteret. Igangkjøringsprosessen må derfor verifisere ikke bare renheten, men også de mekaniske, elektriske og kjemiske systemene som støtter verktøyene. Denne kompleksiteten er grunnen til at flotte prosjekter vanligvis tar 18 til 36 måneder fra banebrytende til produksjon, og hvorfor igangkjøring lett kan ta de siste tre til seks månedene.
The Big Picture: A Typical Fab Construction Timeline
Ingen to fabrikker er identiske, men de fleste prosjekter følger en lignende sekvens. Fasene overlapper kraftig, og erfarne team bruker prefabrikasjon og modulkonstruksjon for å komprimere tidsplanen. Her er en realistisk oversikt for en ny fabrikk eller en større utvidelse av renrom.
Fase 1: Design og tillatelse (6–12 måneder)
Denne fasen definerer verktøyoppsett, brukskrav, renromsklassifisering og strukturelle belastninger. Det inkluderer også tillatelse, som kan variere dramatisk fra region til region. Å få designet riktig tidlig forhindrer kostbare endringer senere.
Fase 2: Sivil-, struktur- og bruksbygging (12–18 måneder)
Skallet og kjernen er bygget, inkludert vibrasjonsisolerte plater, subfab-rom og primære verktøy. Dette er også når store rør-, elektriske og eksossystemer er grov inn.
Fase 3: Renromstilpasning (6–10 måneder)
Renromspaneler, tak, gulv, dører og vinduer er installert. VVS-systemer, kanalsystem og HEPA/ULPA-filtre går inn. Verktøytilkoblingen begynner når områdene er ferdige.
Fase 4: Igangsetting og kvalifisering (3–6 måneder)
Det er her anlegget beviser at det oppfyller designspesifikasjonene. Testing inkluderer filterintegritet, luftstrøm, trykk, partikkelantall, AMC, vibrasjon og temperaturstabilitet. Kvalifikasjonsdokumentasjon (IQ/OQ/PQ) er utarbeidet for regulatorer og kunder.
| Fase | Typisk varighet | Hovedfokus |
|---|---|---|
| Design og tillatelse | 6–12 måneder | Verktøyoppsett, verktøyspesifikasjoner, tillatelser |
| Sivil og strukturell | 12–18 måneder | Skall, vibrasjonsisolering, primære verktøy |
| Renromsutstyr | 6–10 måneder | Paneler, VVS, rør, verktøyoppkobling |
| Igangkjøring | 3–6 måneder | Lekkasjetesting, luftstrøm, partikkeltall |
| Kvalifisering | 2–4 måneder | IQ/OQ/PQ, dokumentasjon, overlevering |
Legg merke til at igangkjøring og kvalifisering ikke er det samme som ferdigstillelse av konstruksjonen. Mange prosjekter fullfører den fysiske konstruksjonen bare for å oppdage at balansering av luftstrøm eller oppnå AMC-mål tar lengre tid enn forventet. Det er derfor smarte team involverer idriftsettelseseksperter fra designstadiet.
Renromsdrift: trinnet som gjør eller bryter timeplanen din
Igangkjøring er broen mellom et konstruert rom og et kvalifisert renrom. Det er ikke bare å slå på HVAC og sjekke en partikkelteller. For halvlederfabrikker bekrefter igangkjøring at hvert system yter innenfor stramme toleranser, og det produserer bevisene som trengs for kvalifisering. Hvis idriftsettelse er forhastet eller dårlig planlagt, kan fabrikken stå stille mens problemene blir rettet.
Mekanisk komplettering vs. igangkjøring
Mekanisk komplettering betyr at alt utstyr er installert og kan startes trygt. Igangkjøring tester og justerer deretter disse systemene for å møte designhensikten. I en fab inkluderer dette luftbehandlingsenheter, eksosanlegg, prosesskjølevann, ultrarent vann og kjemisk levering. Hvert system samhandler med renromsmiljøet, så igangkjøring må sekvenseres nøye.
Viktige idriftsettingstester for halvlederrenrom
- HEPA- og ULPA-filterlekkasjetesting
- Målinger av luftstrømhastighet og jevnhet
- Verifisering av romtrykkdifferanse
- Partikkelteller for å bekrefte ISO-klassen
- Luftbåren molekylær kontaminering (AMC) prøvetaking
- Vibrasjons- og akustisk testing
- Temperatur- og fuktighetsstabilitetskontroller
- Verifisering av elektrostatisk utladning (ESD).
Hver test genererer data som må dokumenteres, gjennomgås og ofte gjentas etter justeringer. Dette er grunnen til at idriftsettelse av et halvlederrenrom kan ta måneder. For forurensningskontroll ved personell- og materialinngangspunkter spiller utstyr som luftdusjer og passbokser en kritisk rolle, og deres ytelse bør inkluderes i igangsettingsplanen.
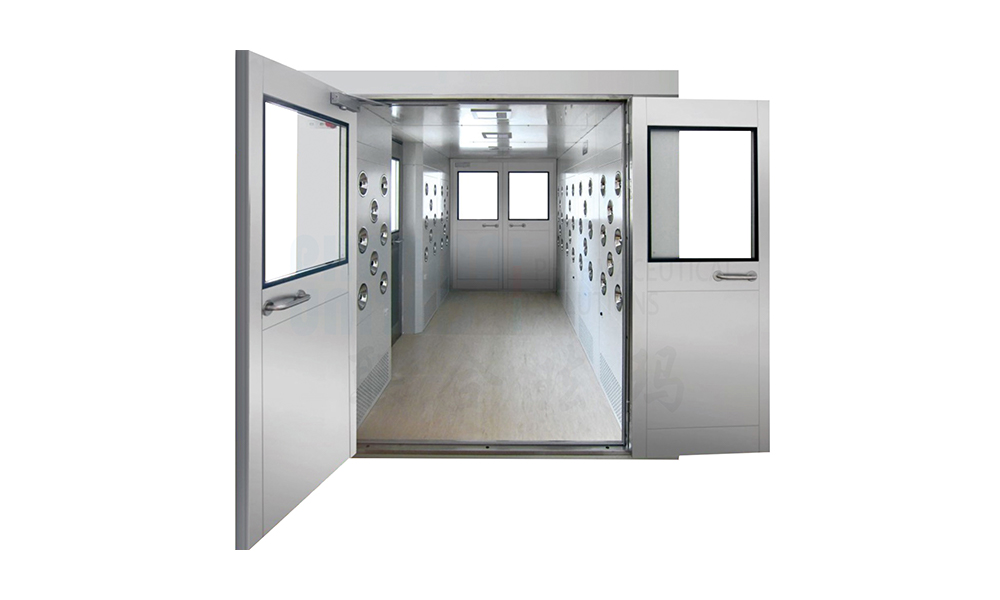 Luftdusj for forurensningskontroll ved inngang til renrom Renromsutstyr som bruker høyhastighets HEPA-filtrerte luftstråler; støtter forurensningskontroll ved personell- og materialinngangspunkter og igangkjøringsplanlegging. Se produkt →
Hvordan prefabrikasjon og modulær konstruksjon komprimerer tidslinjen
Tradisjonelle pinnebygde renrom kan være trege fordi alle paneler, dører og kanaler er produsert på stedet. Prefabrikasjon flytter mye av dette arbeidet til en kontrollert fabrikk, hvor kvaliteten er mer konsistent og værforsinkelser elimineres. Modulære renroms-POD-er tar dette videre ved å levere hele rom eller verktøyskap som er nesten klare til å kobles til.
På et nylig halvlederprosjekt gjorde bruk av prefabrikkerte steinull-renromspaneler det mulig for innredningsteamet å lukke vegger uker tidligere enn en pinnebygget tilnærming ville ha tillatt. Panelene kom med fabrikkinstallerte pakninger og nøyaktige dimensjoner, noe som reduserte kutting og avfall på stedet. Den tidsbesparelsen gikk over i idriftsettelse, og ga testteamet mer rom til å løse problemer uten å forsinke den generelle tidsplanen.
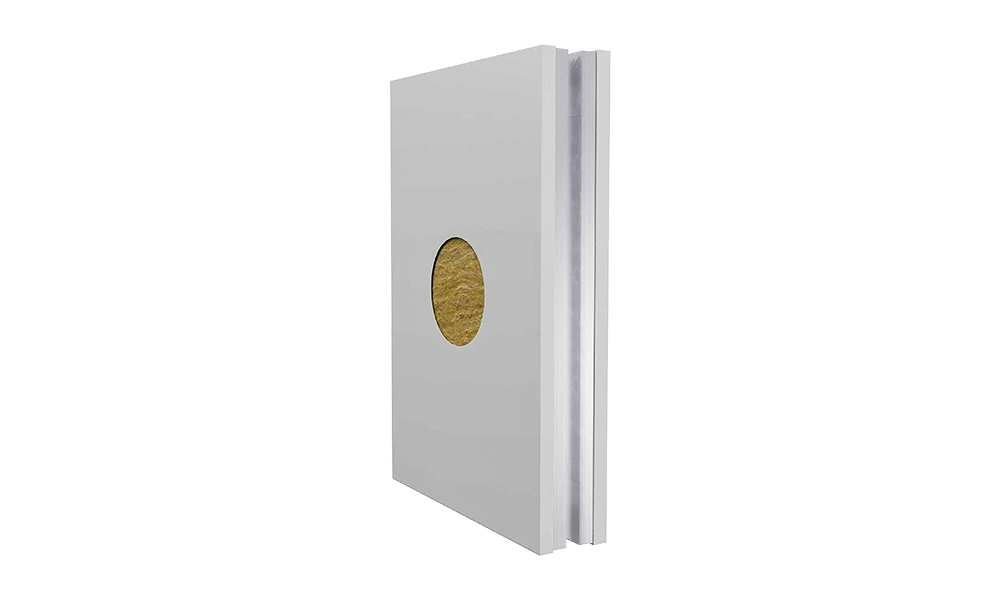 Rockwool renromspaneler for vegg- og taksystemer Prefabrikkerte sandwichpaneler av steinull for renromsvegger og tak, med brann-, termisk- og akustisk isolasjon og redusert skjæring på stedet. Se produkt →
Vanlige fallgruver i Fab Cleanroom Schedules
Selv godt finansierte prosjekter får problemer. De vanligste fallgruvene vi ser inkluderer sene designendringer som tvinger omarbeid, dårlig koordinering mellom sivile og renromsentreprenører, undervurdering av tiden som kreves for AMC og vibrasjonstesting, og behandling av igangkjøring som en ettertanke. En annen vanlig feil er å fragmentere ansvar på tvers av for mange leverandører, noe som gjør det vanskelig å holde noen ansvarlige når en test mislykkes.
En måte å unngå disse problemene på er å samarbeide med en partner som kan håndtere design, materialproduksjon og installasjon under én kontrakt. En nøkkelferdig tilnærming reduserer koordineringshull og holder igangkjøringsplanen på linje med byggesekvensen fra dag én. Du kan lære mer om vår renrom nøkkelferdig løsning og hvordan den integrerer hver fase.
Arbeide med en partner som forstår begge sider
Halvlederfabrikker er uforsonlige. Et renrom som oppfyller ISO-klasse 5 på papir, men som ikke oppfyller AMC-testing eller vibrasjonskriterier, vil ikke støtte avanserte noder. Derfor fokuserer vi både på den fysiske konstruksjonen og ytelsesverifiseringen. Teamet vårt har levert renromsprosjekter siden 2006, og vi har sett hvordan riktige materialer og prefabrikasjonsstrategi kan beskytte en igangsettingsplan.
For den endelige filtreringsbarrieren er HEPA-filtre den siste forsvarslinjen. Deres valg, installasjon og testing er tett knyttet til den generelle ytelsen til renrom. Vi leverer HEPA-filtre og HEPA-forsyningsbokser som er designet for bruk i halvlederkvalitet, med dokumentasjon som støtter kvalifisering.
 HEPA-filter for renroms HVAC og utstyr Endelig filtreringsbarriere for renroms HVAC-systemer og utstyr, fjerner luftbårne partikler for å støtte kontrollerte miljøer. Se produkt →
Hvis du planlegger et renrom for halvledere, hjelper det også å vurdere bransjespesifikke krav tidlig. Vår renromsløsninger for halvledere siden skisserer hensynene som betyr mest, fra ESD-kontroll til kjemisk kompatibilitet.
En tidslinje for en fantastisk halvlederkonstruksjon er aldri bare et Gantt-diagram. Det er en levende plan som må ta hensyn til overlappende faser, streng idriftsettelse og realiteten at kvalifisering kan avsløre skjulte problemer. Ved å forstå de typiske varighetene, investere i prefabrikasjon og involvere igangkjøringseksperter tidlig, kan du redusere risikoen og nå første wafer raskere. Enten du bygger en ny fabrikk eller utvider en eksisterende, er målet det samme: et renrom som yter nøyaktig som designet, fra første partikkeltelling til full produksjon.


-
Mobil
+86-177 1554 8238
-
E-post
chin@pharma-united.com
-
Adresse
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, Jiangsu-provinsen, Kina
Opphavsrett © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering Solution Produsenter