Autoklaver for pilotbatcher: Renromsdesign, dimensjonering og validering
En pilotbatch er punktet der en formulering slutter å være et dokument og begynner å produsere noe du kan teste, arkivere og til slutt skalere. Autoklaven blir vanligvis det første utstyret som må bevise seg selv, fordi et pilotanlegg ikke kan bevege seg fremover før steriliseringssyklusen er reproduserbar, last etter last. Å spesifisere autoklaver for pilotpartier handler derfor mindre om å kjøpe et fartøy som når 121 grader Celsius og mer om å designe et steriliseringstrinn som fortsatt vil være fornuftig når prosessen går over i kommersiell skala.
Vi bygger renromskonvolutter for farmasøytiske, medisinske, mat- og halvlederkunder, og pilotsuiter er nesten alltid de mest kompliserte rommene på tegnebrettet. Utstyr kommer før oppsettet fryses. Lastene endres hver uke. Valideringspapirene starter før veggene er ferdige. Denne veiledningen dekker beslutningene som virkelig former et autoklavprosjekt i pilotskala, fra kammerdimensjonering og syklusutvikling til panelene, dørene og overføringsutstyret som omgir fartøyet.
Hvorfor pilot-batch-autoklaver ikke er småproduksjonsautoklaver
En produksjonssterilisator kjøpes for å gjenta én validert syklus tusenvis av ganger. En pilot-batch autoklav kjøpes for å svare på spørsmål. Overlever dette mediet holdetiden. Forblir denne filterenheten intakt. Lar denne emballasjen faktisk dampen nå det kalde stedet. Disse to jobbene trekker spesifikasjonen i forskjellige retninger, og forskjellen viser seg lenge før noen skriver en innkjøpsordre.
Pilotenheter trenger vanligvis flere datakanaler, mer fleksibel resepthåndtering og et bredere driftsbånd for vakuum og trykk. De har også en tendens til å bli installert i rom som er designet for noe annet, og det er nettopp grunnen til at renromskonvolutten rundt fartøyet fortjener oppmerksomhet tidlig i stedet for på slutten av prosjektet.
| Hensyn | Pilot-batch autoklav | Produksjonsautoklav |
|---|---|---|
| Kammervolum | Ofte 50 til 500 liter | Ofte 1000 liter og over |
| Belastningsvariasjon | Mange forskjellige lastefamilier hver måned | Et lite antall faste, validerte laster |
| Syklusfrekvens | Noen få sykluser per dag eller per uke | Kontinuerlige skift, høy utnyttelse |
| Kontrollfilosofi | Fleksible oppskrifter med tung datalogging | Låste programmer med revisjonsspor |
| Valideringsfokus | Syklusutvikling, lastkartlegging, gjentatte studier | Rutinemessig overvåking og periodisk rekvalifisering |
| Romforhold | Ofte ettermontert til en flerbrukssuite | Spesialbygget kammer med dedikerte verktøy |
Det praktiske er at en pilotautoklav bør spesifiseres rundt fleksibilitet og dokumentasjon, ikke rundt lavest mulig syklustid. Gjennomstrømningen betyr mye mindre på dette stadiet enn evnen til å demonstrere at hver last du har tenkt å kjøre faktisk har blitt sterilisert.
Velge riktig autoklavtype for pilotarbeid
Det er ingen enkelt korrekt konfigurasjon for sterilisering i pilotskala. Det riktige valget avhenger av hvor lasten kommer fra, hvor den går etter syklusen, og hvordan rommet er under trykk. Tre konfigurasjoner dekker de fleste pilotprosjekter.
Horisontale dobbeltdørs gjennomgangsenheter
En dobbeldørsenhet montert gjennom en vegg skiller den skitne siden fra den rene siden, slik at materialer kommer inn fra et forberedelses- eller vaskeområde og går direkte inn i den sterile kjernen. For pilotpartier er dette vanligvis det mest elegante arrangementet, fordi det fjerner et manuelt overføringstrinn og reduserer risikoen for rekontaminering. Det krever at romplanleggingen bestemmes tidlig, siden vegggjennomføringen, dørsvingen og differansetrykket mellom de to rommene må koordineres før paneler bestilles.
Vertikale og Benchtop-sterilisatorer
Vertikale topp- og benketoppenheter passer til laboratorier der gulvplassen er liten og belastningen er liten, som glassvarer, små instrumenter og prøvebeholdere. De er enklere å installere og lettere å flytte når en pilotsuite rekonfigureres. Avveiningene er ergonomiske. Å løfte en tung kurv ut av et varmt kammer er et reelt sikkerhetsproblem, og det omkringliggende rommet må fortsatt håndtere varmen, fuktigheten og kondensatet som enheten slipper ut under eksosen.
Tilpasse belastningen til syklusen
Før du velger maskinvare, liste opp hver lastfamilie pilotanlegget forventer å kjøre. En realistisk liste for et tidligfaseanlegg inkluderer vanligvis følgende.
- Vandige løsninger og medier i flasker med lokk, som trenger langsom eksos og kontrollert kjøling etter syklus for å unngå overkoking.
- Glassvarer, instrumenter og små metalldeler i innpakket brett, som er avhengig av effektiv luftfjerning og et pålitelig tørketrinn.
- Filtre, slanger og engangsenheter, som krever milde vakuumhastigheter slik at skjøre komponenter ikke blir skadet.
- Avfall og forurensede faste stoffer i autoklavposer, som trenger lastføling og en sikker eksosvei.
- Kjoler, våtservietter og andre porøse varer, som er den klassiske hardeste lasten for dampinntrengning og det vanlige verste tilfellet for validering.
Kammerstørrelse og belastningskartlegging for pilotbatcher
Dimensjonering starter fra den verste belastningen, ikke den gjennomsnittlige. Mål den største og tetteste kombinasjonen av gjenstander du forventer å sterilisere i en enkelt kjøring, legg til kurven eller stativet, og la deretter omtrent ti til femten prosent takhøyde. Den takhøyden er ikke bortkastet plass. Det er det som lar damp sirkulere rundt lasten og som hindrer deg i å oppdage, seks måneder etter installasjonen, at hovedproduktlasten ikke lenger passer.
Formen på kammeret betyr like mye som volumet. Et langt, grunt kammer passer til brett med flasker og lange slanger, mens et høyere kammer passer til stablede kurver. Dreneringsposisjon, hylleavstand og dørklaring påvirker hvor raskt operatørene kan laste og losse fartøyet, og i en pilotsuite er arbeidskraft en reell del av den daglige timeplanen.
| Last familie | Typisk emballasje | Syklusprioritet |
|---|---|---|
| Vandige medier | Flasker med lokk, 250 til 1000 milliliter | Sakte eksos og kontrollert kjøling |
| Glassvarer og instrumenter | Innpakkede brett og poser | Luftfjerning og tørking |
| Filtre og slanger | Forseglede poser eller tilkoblede enheter | Skånsom vakuum, ingen aggressiv tørking |
| Forurenset avfall | Autoklaver poser i en sekundær beholder | Lastfølende og sikker eksos |
| Porøse varer | Kjoler, våtservietter, tekstiler | Dyp vakuum og lang dampeksponering |
Når lastelisten og kammerstørrelsen er avtalt, kan utformingen av rommet rundt fartøyet utarbeides. Dette er punktet hvor utstyrsvalg og renromskonstruksjon må avgjøres sammen, fordi en endring i kammerstørrelse vil flytte dører, sluk og kanalsystem.
Sjekkliste for syklusutvikling og validering
Syklusutvikling for en pilotautoklav følger en forutsigbar sekvens. Å hoppe over et trinn har en tendens til å dukke opp senere som et kostbart avvik under en teknologioverføring.
- Definer belastningsfamiliene og bli enige om hvilken som representerer det verste tilfellet for dampinntrengning.
- Angi akseptkriterier for hver last, inkludert sterilitetssikkerhetsnivå, temperaturområde og maksimal holdetid for varmefølsomme løsninger.
- Kartlegg belastningen med kalibrerte termoelementer plassert på det kalde stedet og på representative posisjoner rundt kammeret.
- Utvikle syklusen ved å justere luftfjerning, oppvarming, eksponering og tørketrinn til hver sonde oppfyller kriteriene.
- Gjenta syklusen minst tre påfølgende ganger for å demonstrere konsistens, og dokumenter deretter resultatene i en utviklingsrapport.
- Planlegg oppskaleringsruten tidlig, slik at parametrene påvist i pilotskala kan overføres til produksjonsutstyr med en klar begrunnelse.
To tekniske detaljer er verdt å planlegge for fra begynnelsen. For det første, hvis prosessen bruker en F0-tilnærming, må kontrollsystemet beregne og registrere det automatisk i stedet for å stole på et regneark etter kjøring. For det andre bør biologiske indikatorer og kjemiske indikatorer være en del av rutinen, ikke en ettertanke, fordi de gir anmelderne en uavhengig bekreftelse på at de fysiske målingene betyr det de hevder å mene.
Renromskonvolutten rundt autoklaven
Sterilisatoren er bare halvparten av prosjektet. Rommet rundt må håndtere varme, fuktighet, kondensat, damplekkasjer og den konstante bevegelsen av materialer inn og ut. I pilotsuiter, hvor det samme rommet ofte betjener flere prosesstrinn, er denne konvolutten det som avgjør om anlegget forblir brukbart og enkelt å rengjøre.
Paneler og overflater
Gå inn i et steriliseringsrom som har vært i bruk i noen år, og du vil vanligvis se de samme problemene. Hovne panelskjøter, misfarget fugemasse og et tak som har mistet finishen over døren. Et tett mineralkjernepanel holder formen langt bedre enn en lett skumkjerne i et rom som svinger mellom varmt og fuktig og kjølig og tørt hver dag. Glatte, ikke-porøse overflater og skikkelig forseglede skjøter gjør også rutinemessig desinfeksjon praktisk i stedet for smertefull.
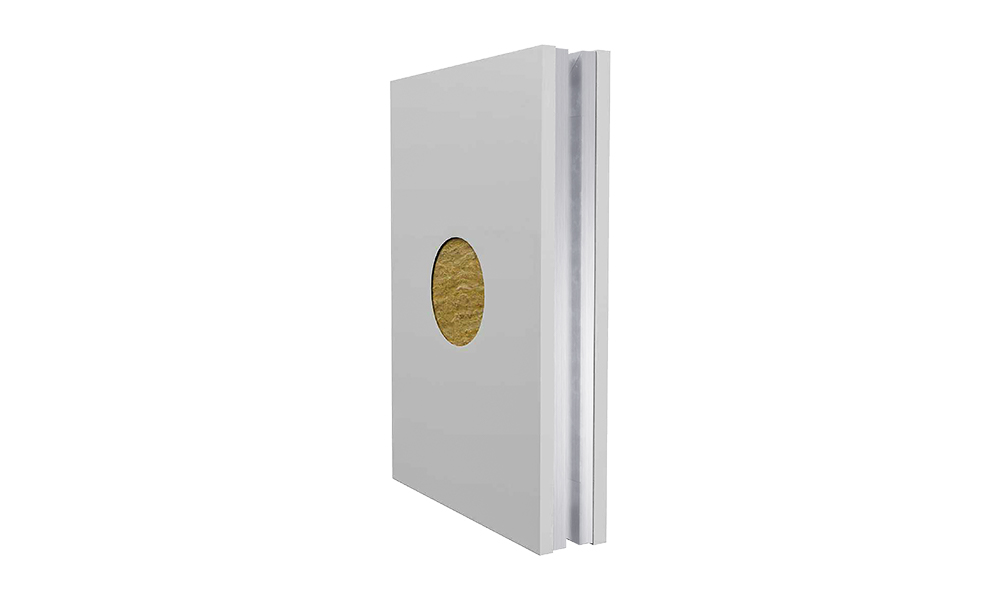 Rockwool renromspanel for steriliseringsrom Med steinullfyll og rengjøringsbare overflatealternativer som SS304 eller HPL, passer dette panelet til renromsvegger og -tak i fuktige steriliseringsrom. Se produkt →
Dører, pakninger og maskinvare
Dørbeslag tar mer straff i et steriliseringsrom enn nesten noe annet sted i et renrom. Operatører beveger seg raskt, traller støter på rammer og fuktighet sitter på overflater mellom syklusene. Rustfrie dører med robuste pakninger og lett utskiftbare tetninger holder seg godt, og de holder overflaten rengjørbar uten spesiell behandling. Der et rom må opprettholde en trykkkaskade, må døren og lukkeren velges sammen slik at åpningskraften forblir håndterbar for personalet.
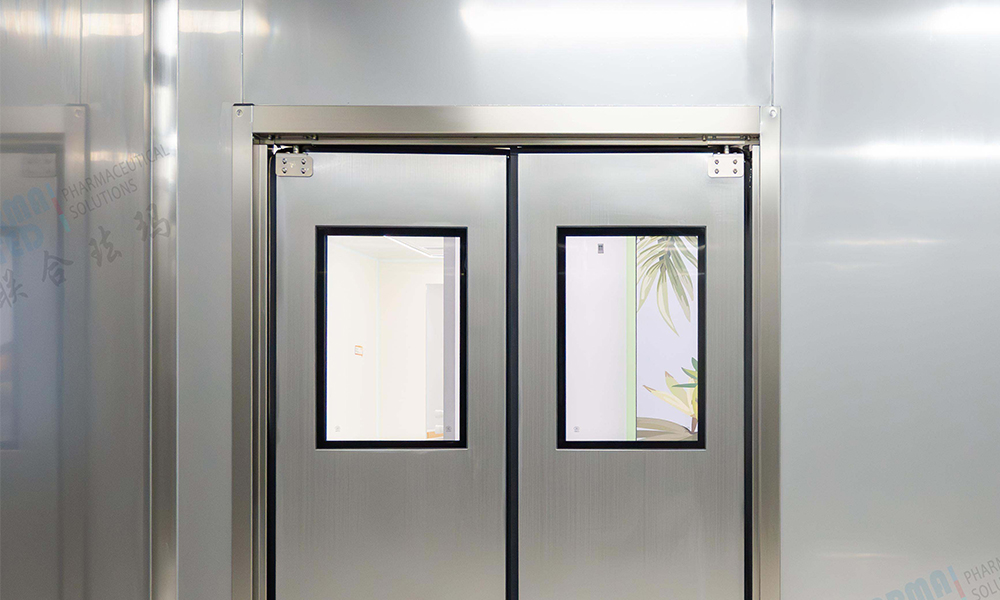 Renromsdør i rustfritt stål for steriliseringsrom Denne døren er laget av rustfritt stål, og motstår korrosjon, støt og fuktighet samtidig som den støtter hyppig rengjøring i farmasøytiske, laboratorie- og sykehusrensrom. Se produkt →
Overføringspoeng og materialflyt
Hver gang en dør åpnes mellom et forberedelsesområde og en steril kjerne, forstyrres trykkforholdet i suiten. Et pass-through-overføringspunkt løser det problemet ved å la materialer krysse grensen uten å bryte skillet mellom rom. I pilotanlegg er dette lille utstyret ofte det som gjør en to-roms layout brukbar, spesielt når selve autoklaven ikke er installert som en veggmontert gjennomgangsenhet.
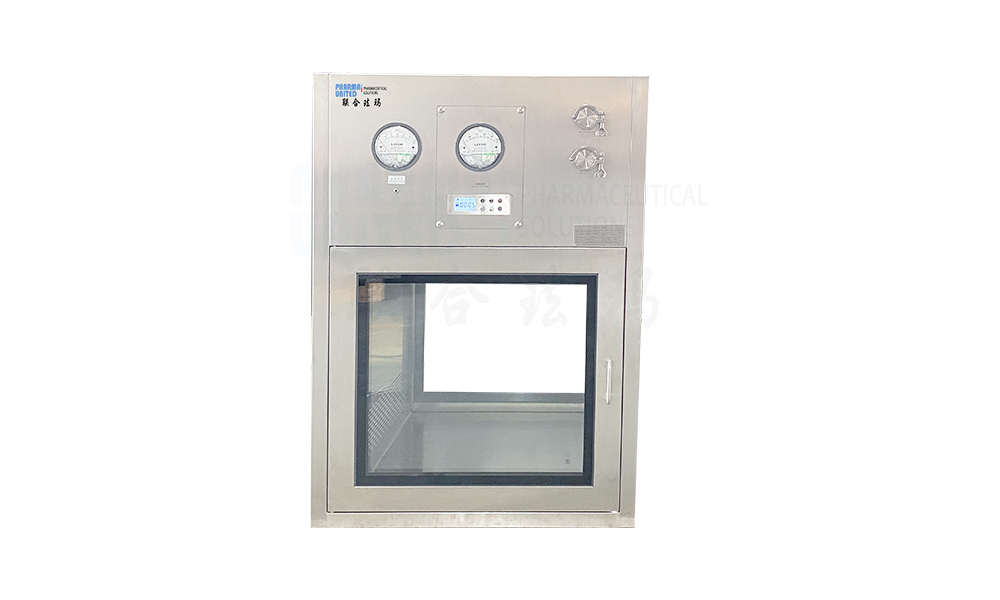 SS304 Pass Box for Cleanroom Material Transfer For to-roms renromsoppsett, overfører denne SS304 passboksen materialer samtidig som den reduserer døråpninger, luftutskifting og krysskontaminering. Se produkt →
Verktøy, varmebelastning og planlegging av layout
Sterilisatorer er tunge forbrukere, og etterspørselen deres er konsentrert til korte støt som er lett å undervurdere på en planleggingstegning. Å legge ut rommet uten å ta hensyn til den profilen er en av de vanligste årsakene til at en pilotsuite ikke presterer etter idriftsettelse.
| Faktor | Hva du skal planlegge for |
|---|---|
| Dampforsyning | Kvalitet på damp, kapasitet ved toppbehov og fjerning av kondensat |
| Kjølevann | Strømningshastighet for kappekjøling og et avløp som tåler volumet |
| Trykkluft | Ren, tørr luft for ventiler, dørpakninger og pneumatiske kontroller |
| Romavtrekk | Fjerning av varme og fuktighet som frigjøres under lossing |
| Elektrisk og kontroller | Dedikert forsyning, datalogging og tydelig rute for sensorkabler |
| Tjenestetilgang | Plass bak enheten for vedlikehold uten å gå inn i den rene sonen |
Drenering fortjener spesiell oppmerksomhet. Kondensat fra et stort kammer kommer raskt, og et gulvavløp som er dimensjonert for håndvask vil ikke holde følge. Ved å skråne gulvet mot et skikkelig innestengt avløp, og holde det avløpet utenfor den kritiske rene sonen der det er mulig, unngår du stående vann og biofilmene som følger det.
Vanlige feil ved spesifikasjon av autoklaver for pilotbatcher
De fleste pilotautoklavprosjekter som får problemer, gjør det av forutsigbare årsaker. Det er disse vi ser oftest.
- Kjøper på kammervolum alene, uten å sjekke at den verste belastningen fysisk passer med rom for dampsirkulasjon.
- Å forlate konstruksjonsbeslutninger i renrom til etter at utstyret er bestilt, så vil det ikke fungere å oppdage veggpenetrasjonen.
- Ignorerer fuktigheten som en enkelt syklus slipper ut i et lite rom, som deretter skyver HVAC-systemet utover dets designkapasitet.
- Dimensjonering av avløp og damptilførsel fra et gjennomsnitt i stedet for en topp etterspørsel.
- Behandle syklusutvikling som en oppgave for senere, noe som forsinker den første ingeniørgruppen og skyver validering inn i et hjørne.
- Å glemme at pilotteam endrer belastning konstant, og spesifisere et kontrollsystem som bare støtter en håndfull faste oppskrifter.
Planlegging av autoklaven og rommet som ett system
De reneste pilotprosjektene er de der sterilisatoren og rommet utformes i samme samtale. Kammerdimensjoner, dørposisjoner, paneltykkelse, avløpsplassering, eksoskapasitet og trykkkaskade samhandler, og hver enkelt kan stille ugyldiggjøre de andre hvis det bestemmes isolert. Å bringe utstyrsleverandøren og renromsentreprenøren til samme bord tidlig koster svært lite og sparer mye etterarbeid.
Hvis du foretrekker å ikke koordinere flere leverandører på tvers av en enkelt pilotsuite, vår nøkkelferdig renromsløsning dekker design, panel- og dørproduksjon, og installasjon på stedet som ett omfang. For fasiliteter som må tilfredsstille farmasøytiske anmeldere, vår farmasøytiske renromsløsninger side viser hvordan konvolutten, pressregimet og dokumentasjonen er samlet. Hvis du har en lasteliste og en planløsning, ser vi gjerne på begge og forteller ærlig hvor risikoen er.
Ofte stilte spørsmål
Hvor stor bør en autoklav være for en pilotbatch?
Størrelse fra den verste belastningen i stedet for den typiske, legg deretter til ti til femten prosent for dampsirkulasjon. I praksis legger de fleste pilotanlegg seg et sted mellom 50 og 500 liter. Hvis lastelisten fortsatt er i endring, velg et større kammer med fleksible hyller fremfor et tett kammer som passer til dagens prosess.
Kan en benkerautoklav brukes i et renrom?
Ja, forutsatt at det omkringliggende rommet håndterer varmen, fuktigheten og kondensatet som enheten slipper ut. Benktoppenheter er vanlige i laboratorier og små pilotsuiter på grunn av deres små fotavtrykk. Hovedbegrensningene er ergonomi, drenering og lokal eksos, ikke klassifiseringen av selve rommet.
Hvilken renromsklassifisering trenger et steriliseringsrom?
Klassifiseringen avhenger av hva lasten er og hvor den går etterpå. Et forberedelsesområde som mater en steril kjerne er ofte utformet som et kontrollert, men lavere klasserom, med den høyere klassifiseringen holdt på den rene siden av gjennomføringen. Trykkkaskaden mellom disse sonene betyr mer enn en enkelt overskriftsgrad.
Hvor lang tid tar syklusutvikling?
For en enkel væske- eller instrumentbelastning kan en utvikling og gjentatt studie ofte fullføres i løpet av noen få uker etter at utstyret er installert og kalibrert. Komplekse porøse belastninger, eller prosesser med stramme temperaturgrenser for varmefølsomme løsninger, tar vanligvis lengre tid fordi det kalde stedet må finnes og holdes innenfor et smalt bånd.
Trenger jeg en dobbeldørs autoklav for pilotarbeid?
Ikke alltid, men det er vanligvis verdt å vurdere. En dobbeldørsenhet montert gjennom en vegg lar materialer krysse fra tilberedningssiden til den rene siden uten en åpen korridoroverføring, noe som forenkler trykkregimet og reduserer risikoen for rekontaminering. Der planløsningen ikke tillater vegggjennomføring, er et gjennomføringspunkt et praktisk alternativ.
Hva bør jeg forberede før jeg kontakter en leverandør?
To ting gjør den første samtalen langt mer produktiv: en realistisk lasteliste med containertyper og størrelser, og en grov planløsning som viser hvor enheten skal sitte og hvor materialene kommer fra og går til. Med disse to dokumentene kan kammerdimensjonering, dørplassering og brukskrav diskuteres konkret i stedet for generelt.


-
Mobil
+86-177 1554 8238
-
E-post
chin@pharma-united.com
-
Adresse
No.58 Beiyuan Road, Dianshanhu Town, Kunshan City, Jiangsu-provinsen, Kina
Opphavsrett © Pharma United Co., Ltd. Rights Reserved.
OEM/ODM Cleanroom Engineering Solution Produsenter